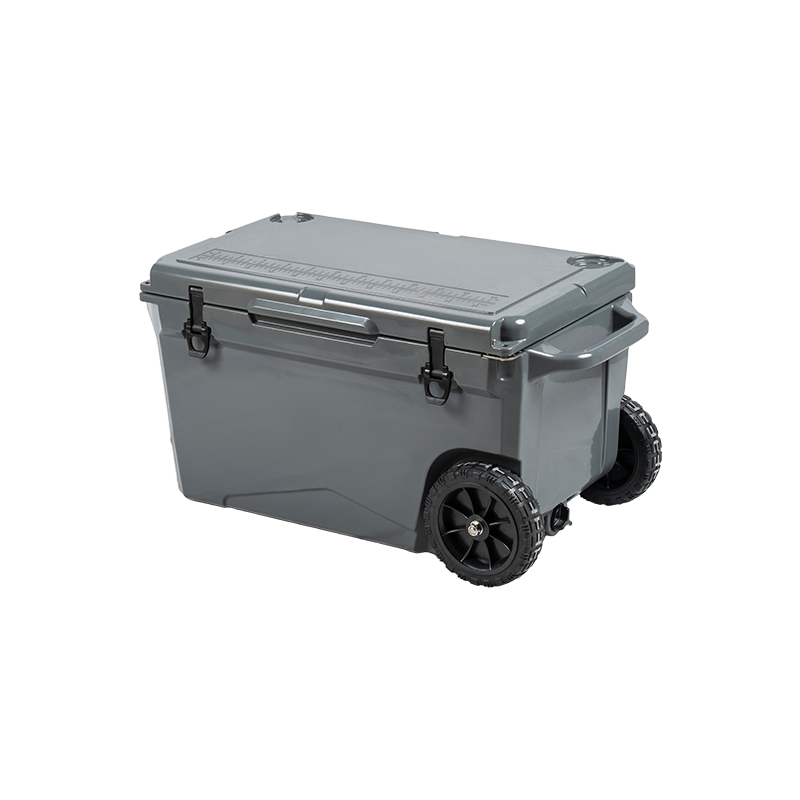
Jos valitset ulkokylmälaatikon, tärkein yksittäinen valmistuspäätös tuotteen takana on, onko se tehty läpi rotomuovaus tai ruiskupuristus . Nämä kaksi tuotantomenetelmää tuottavat kylmälaukkuja, jotka näyttävät ulkopuolelta samanlaisilta, mutta toimivat hyvin eri tavalla kentällä. Rotomuovattavat jäähdytyslaatikot tarjoavat erinomaisen eristyksen, kestävyyden ja jäänpidon, kun taas ruiskumuottijäähdytinlaatikot tarjoavat kevyemmän painon, yhtenäisemmän esteettisyyden ja alhaisemman hintapisteen. Niiden erottamisen ymmärtäminen auttaa sinua investoimaan oikeaan tuotteeseen tiettyyn ulkokäyttöön.
Mikä tekee ulkojäähdytyslaatikosta ostamisen arvoisen
An ulkojäähdytyslaatikko on vain niin hyvä kuin sen kyky pitää sisältö kylmänä todellisissa olosuhteissa. Suorassa auringonpaisteessa kesärannalla istuva jäähdytin, kuorma-auton sänkyyn ladattu tai kallioisen maaston poikki vedettynä korostaa, että keittiön jääkaappi ei koskaan tule. Kuorimateriaalin laatu, eristyksen paksuus ja tyyppi, kannen tiivisteen eheys ja rakenteellinen kestävyys fyysisille vaikutuksille määrittävät kaikki, toimiiko kylmälaatikko vai ei.
Valmistusmenetelmä ei ole vain tuotannon yksityiskohta. Se ohjaa suoraan seinämän paksuuden tasaisuutta, eristysvaahdon tiheyttä, rakenteellista eheyttä kulmissa ja jännityspisteissä sekä tuotteen kokonaiskäyttöikää. Kylmälaatikko, joka rikkoutuu saranassa, halkeilee kulmassa tai menettää tiivisteensä yhden kauden jälkeen, ei ole halpa hinnalla millä hyvänsä. Ulkokylmälaatikoiden hinta vaihtelee nyt alle 30 dollarista reilusti yli 400 dollariin, joten erojen syyn ymmärtäminen on välttämätöntä, jotta teet ostoksen, jota et tule katumaan.
Arvioitavat keskeiset suorituskykymittarit
- Jäänpidätys: Kuinka monta päivää jäähdytin pitää lämpötilan alle 4 celsiusastetta normaaleissa ulkoolosuhteissa
- Seinän ja kannen eristyksen paksuus: Paksumpi polyuretaanivaahto pidentää suoraan jään käyttöikää
- Tiivisteen ja tiivisteen laatu: Paineliitos tai kumitiivistekannen tiiviste estää lämpimän ilman tunkeutumisen
- Rakenteellinen iskunkestävyys: Soveltuu retkeilyyn, maastokuljetuksiin ja merikäyttöön
- UV-kestävyys: Ulkoilu ilman haalistumista tai kuoren hajoamista useiden vuodenaikoina
- Paino ja siirrettävyys: Olennaista, kun jäähdytintä on kuljetettava pitkiä matkoja sen sijaan, että se olisi kuormattava ajoneuvosta
Kuinka Rotomolding-jäähdytyslaatikot valmistetaan ja miksi sillä on merkitystä
Rotaatiomuovaus, jota yleisesti kutsutaan rotomuovaukseksi, on valmistusprosessi, jossa jauhemaista polyeteenihartsia asetetaan onton muotin sisään. Sitten muottia kuumennetaan ja pyöritetään samanaikaisesti kahdella akselilla, jolloin sulava muovi pinnoittaa sisäpinnan tasaisesti. Jäähtymisen jälkeen tuloksena on yksiosainen kuori ei saumoja, ei hitsauslinjoja eikä rakenteellisia heikkoja kohtia . Eristysvaahto ruiskutetaan sitten sisä- ja ulkokuoren väliseen onteloon ja sen annetaan laajentua ja kovettua paineen alaisena.
Tämä prosessi kestää huomattavasti kauemmin yksikköä kohden kuin ruiskupuristus, minkä vuoksi rotomolding jäähdytyslaatikot maksaa enemmän. Rakennetulos on kuitenkin pohjimmiltaan erilainen. Saumaton yksiosainen rakenne tarkoittaa, että jännitys jakautuu tasaisesti koko kuoreen sen sijaan, että se keskittyisi liitoksiin tai saumoihin. Ammattilaiset oppaat, kalastuksen charter-operaattorit ja syrjäisten paikkojen viileämmästä suorituskyvystä riippuvaiset harrastajat valitsevat tästä syystä jatkuvasti rotomolding-kylmälaatikoita.
Rotomuovauksen tärkeimmät rakenteelliset edut
- Saumaton kuoren rakenne: Ei liitoksia tarkoita, että rakenteellisia vaurioita ei ole toistuvien iskujen tai raskaiden kuormien aikana
- Tasainen seinämän paksuus: Rotomuovaus tuottaa tasapaksuisia seinämiä kauttaaltaan, myös kulmissa, joissa ruiskumuotit usein ohenevat
- Korkeatiheyksinen polyuretaanivaahto: Koska vaahto ruiskutetaan kuoren muodostamisen jälkeen, se täyttää kaikki ontelot kokonaan ja tuottaa eristeen minimaalisilla tyhjöillä.
- Karhunkestävä sertifiointipotentiaali: Monet rotomuotit jäähdytyslaatikot täyttävät tai ylittävät Interagency Grizzly Bear -komitean asettamat standardit, sertifikaatti, joka vaatii äärimmäistä rakenteellista kestävyyttä
- Pidennetty jäänpidätyskyky: Premium rotomolding jäähdytinlaatikot saavuttavat rutiininomaisesti 5-10 päivää jäässä normaaleissa testausolosuhteissa
Tyypillisiä käyttökohteita jäähdytyslaatikoiden pyörittämiseen
Rotomuovattavat jäähdytyslaatikot ovat suositeltu valinta aina, kun jäähdytin kohtaa pitkäaikaista käyttöä, fyysistä rangaistusta tai suorituskykykriittisiä tilanteita. Yleisiä käyttötapauksia ovat:
- Useita päiviä kestävät syvänmeren ja offshore-kalastusmatkat
- Maankulku- ja maastoretkimatkailu
- Kaupallinen elintarvikkeiden ja juomien kuljetus, jossa vaaditaan kylmäketjun eheyttä
- Metsästysretket syrjäisillä alueilla ilman tarjontavaihtoehtoja
- Veneen säilytys meriympäristöissä suolasuihkualtistuksessa
- Ammattitaitoiset ulkoiluopaspalvelut vaativat luotettavia varusteita kokonaisina vuodenaikoina
Kuinka ruiskumuotin jäähdytinlaatikot valmistetaan ja missä ne toimivat
Ruiskuvalu on nopea valmistusprosessi, jossa sulaa muovia ruiskutetaan paineen alaisena tarkasti koneistettuun metallimuottiin. Muovi täyttää muotin ontelon sekunneissa ja jähmettyy nopeasti. Kylmälaatikoiden sisä- ja ulkokuori valmistetaan erillisinä komponentteina ja kootaan sitten eristevaahtoa ruiskuttamalla tai kaadetaan niiden väliseen tilaan asennuksen aikana.
Ruiskupuristus tuottaa osia, joilla on erittäin tasaiset mitat, terävät pinnan yksityiskohdat ja yhtenäinen ulkonäkö suurilla tuotantosarjoilla. Tästä syystä ruiskumuottien jäähdytyslaatikot hallitsevat vähittäismarkkinoita keskihintaisissa ja lähtötason hintaluokissa. Prosessi on huomattavasti nopeampi kuin rotomuovaus, mikä alentaa yksikkökustannuksia ja mahdollistaa suuremman suunnittelun joustavuuden, mukaan lukien monimutkaiset pintatekstuurit, integroidut logot ja moniväriyhdistelmät.
Missä ruiskumuottien jäähdytyslaatikoista on todellinen etu
- Alempi hinta per yksikkö: Nopeammat sykliajat ja suuremmat tuotantomäärät tekevät ruiskupuristetuista jäähdyttimistä huomattavasti edullisempia
- Kevyempi paino: Ohuemmat vaippaseinämät ja pienemmät materiaalit tekevät ruiskuvalumuottien jäähdytyslaatikoiden kuljettamisesta helpompia kantaa osittain tai kokonaan kuormitettuna
- Suunnittelun tarkkuus: Terävät, yksityiskohtaiset pintaominaisuudet, kuten kuvioidut pitoalueet, merkkikohokuviointi ja integroidut komponenttien kiinnitykset
- Värin yhtenäisyys: Pigmentti sekoitetaan suoraan hartsiin, jolloin saadaan tasainen väri koko tuotantoerässä
- Riittävä suorituskyky satunnaiseen käyttöön: Päiväretkiä, takapihatapaamisia ja kevyttä retkeilyä varten toimitetaan laadukas ruiskumuottijäähdytin 1-3 päivää jäässä , joka riittää useimpiin virkistystarpeisiin
Rajoitukset, jotka on ymmärrettävä ennen ostamista
Ruiskuvalumuottien jäähdytyslaatikoissa on rakenteellisia ominaisuuksia, jotka rajoittavat suorituskykyä vaativissa tilanteissa. Sisä- ja ulkokuoren välisestä kokoonpanosaumasta voi tulla heikkouskohta ajan myötä, erityisesti toistuvissa lämpökierroissa, joissa materiaalit laajenevat ja kutistuvat. Kulma-alueet, joissa muovivirtaus konvergoi ruiskutuksen aikana, ovat usein ohuempia kuin muu kuori, mikä tekee niistä herkempiä halkeilemaan iskun vaikutuksesta. Kohtuulliseen ulkokäyttöön näitä rajoituksia kohdataan harvoin, mutta niistä tulee olennaisia tekijöitä kaikissa korkean intensiteetin sovelluksissa.
Vierekkäinen vertailu: Rotomolding vs Ruiskumuotin jäähdytinlaatikko
| Luokka | Rotomolding jäähdytinlaatikko | Injection Mold Cooler Box |
| Kuoren rakentaminen | Yksiosainen saumaton | Moniosainen koottu |
| Seinän paksuuden tasaisuus | Erittäin yhtenäinen kauttaaltaan | Vaihteleva, kulmista ohuempi |
| Jään säilyttäminen | 5-10 päivää tyypillisesti | 1-3 päivää tyypillisesti |
| Iskunkestävyys | Erinomainen | Kohtalainen |
| Paino (tyhjänä) | Raskaampi | Kevyempi |
| Hintaluokka | Korkea (150–500 dollaria) | Budjetti puoliväliin (25–150 dollaria) |
| UV- ja säänkestävyys | Erinomainen | Hyvä kohtalainen |
| Suunnittelun joustavuus | Rajoitettu pinnan yksityiskohta | Korkean tarkkuuden yksityiskohdat mahdollisia |
| Tuotantonopeus | Hidas (pidempi sykliaika) | Nopea (suuri äänenvoimakkuus) |
| Paras käyttökotelo | Ammattikäyttöön ja retkeilykäyttöön | Virkistyskäyttöön ja jokapäiväiseen käyttöön |
Eristystekniikka jäähdytyslaatikon kuoren sisällä
Riippumatta siitä, onko jäähdytyslaatikko kiertovalettu vai ruiskuvalettu, seinien sisällä oleva eristemateriaali on lämmönsuorituskyvyn ensisijainen tekijä. Useimmat laadukkaat ulkokylmälaatikot käyttävät polyuretaanivaahto (PU-vaahto) niiden ydineristemateriaalina. Kuitenkin tapa, jolla tätä vaahtoa levitetään ja sen lopullinen tiheys eroavat merkittävästi näiden kahden valmistusmenetelmän välillä.
Polyuretaanivaahto Rotomolded Coolerissa
Rotomuotissa muovattavissa jäähdytyslaatikoissa PU-vaahtoa ruiskutetaan muodostettujen vaipan seinämien väliseen onteloon ja sen annetaan laajeta vapaasti kontrolloiduissa olosuhteissa. Koska ontelo on jo tiivistetty ja muotoiltu ennen vaahtoruiskutusta, vaahto täyttää koko tilan minimaalisilla tyhjiöillä. Huippuluokan rotomolding-jäähdytinlaatikoissa käytetään vaahtoa, jonka tiheys on 40-50 kg kuutiometrissä , verrattuna budjettijäähdyttimille tyypilliseen 25–30 kg kuutiometriä kohti. Tiheämmällä vaahdolla on pienempi lämmönjohtavuusarvo, mikä tarkoittaa vähemmän lämmönsiirtoa seinien läpi aikayksikköä kohden.
Polyuretaanivaahto ruiskupuristetuissa jäähdyttimissä
Ruiskumuottien jäähdytyslaatikoissa käytetään myös PU-vaahtoa, mutta koska kuoret kootaan erillisistä osista, vaahto tyypillisesti kaadetaan tai ruiskutetaan liitäntäaukkojen kautta kokoamisen jälkeen. Tätä prosessia on vaikeampi hallita onteloiden muodostumisen vuoksi, erityisesti rakenteellisten ripojen ja sisäisten piirteiden ympärillä. Tuloksena on toimiva eristys, joka on riittävä lyhytaikaiseen käyttöön, mutta sen suorituskyky on heikompi koko kuoren pinnalla verrattuna rotomuovattuihin vaihtoehtoihin.
Eristeen paksuus käytännön oppaana
Kun verrataan jäähdytyslaatikoita molempien valmistustyyppien välillä, seinäeristeen paksuus on luotettava suorituskyvyn mittari. Käytännön vertailukohtana:
- 25–38 mm vaahtoeristys: Tyypillisiä laadukkaita ruiskumuottijäähdytinlaatikoita, jotka sopivat 1-2 päivän käyttöön
- 50–65 mm vaahtoeristys: Löytyy keski- tai korkealaatuisista rotomolding-jäähdytyslaatikoista, jotka kestävät 3–5 päivää
- 75 mm tai enemmän vaahtomuovieristystä: Saavutettu korkealuokkaisissa rotomuotituissa tuotteissa, jotka tukevat 7-10 päivän jäänpidätyskykyä todellisissa olosuhteissa
Ominaisuudet, jotka erottavat hyvän ulkojäähdytyslaatikon upeasta
Valmistusmenetelmän ja eristyksen lisäksi useat lisäominaisuudet määräävät, kuinka hyvin ulkokylmälaatikko toimii koko käyttökauden. Nämä yksityiskohdat jäävät usein huomiotta ostohetkellä, mutta niistä tulee ajan mittaan merkittäviä.
Kannen tiiviste ja tiivistejärjestelmä
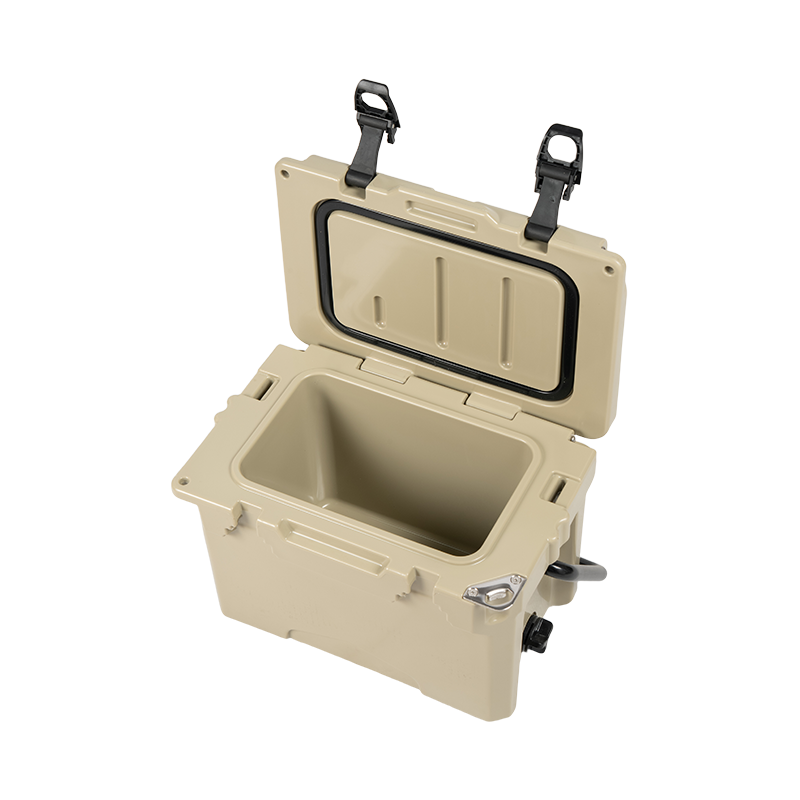
Kansi on lämpöhaavoittuvin kohta kylmälaatikosta, koska se avataan toistuvasti koko päivän. Laadukas ulkojäähdytyslaatikko käyttää a jatkuva kumitiiviste joka puristuu tasaisesti kannen koko kehän ympäri, kun se suljetaan. Tämä eliminoi ilmaraot, jotka päästävät lämpimän ympäristön ilman sisään ja kylmän ilman poistumaan. Joissakin huippuluokan rotomolding-jäähdytyslaatikoissa on pakastimen kannen salvat, jotka kohdistavat aktiivisen puristuspaineen tiivisteeseen ja parantavat tiivistystä entisestään.
Viemärijärjestelmän suunnittelu
Jääkaapin sisäosan alimpaan kohtaan sijoitettu tyhjennystulppa mahdollistaa sulamisveden vapauttamisen ilman, että jäähdytintä kallistetaan tai nostetaan. Parhaat mallit käyttävät a kierteinen tyhjennystulppa kumisella O-rengastiivisteellä joka estää vuodot suljettuna. Joissakin rotomolding-jäähdytyslaatikoissa on integroitu letkuliitin viemäriin, mikä mahdollistaa veden ohjaamisen pois leirintäalueelta tai veneen kannelta ilman tulpan manuaalista irrottamista.
Kahva- ja kantojärjestelmä
Muovattujen kahvojen päällä jäykässä muovirungossa olevat kumiset kahvat ovat huomattavasti mukavampia ja kestävämpiä kuin yksinkertaiset polypropeenikahvat. Suuremmille kylmälaatikoille 45–100 litraa, integroidut sivukahvat erillisellä kantokahvan köysi- tai hihnajärjestelmällä jakaa paino tehokkaammin kahdelle ihmiselle. Tämä on käytännöllinen välttämättömyys, kun jäähdytin on täyteen ladattu, sillä 75 litran jäähdytin, joka on täynnä ruokaa, juomia ja jäätä, painaa helposti 50 kiloa tai enemmän.
Liukumattomat jalat ja lukitusyhteensopivuus
Kumijalat estävät jäähdytintä liukumasta ajoneuvon kuljetuksen aikana, märillä venekannilla tai kaltevilla pinnoilla leirillä. Monissa pyörivässä muovattavissa jäähdytyslaatikoissa on myös sisäänrakennetut kiinnityspaikat, jotka ovat yhteensopivia tavallisten räikkähihnojen kanssa, ja riippulukkoreiät kannen salpoissa turvalliseen säilytykseen etäisissä paikoissa tai yhteiskäyttöympäristöissä.
Oikean koon valitseminen ulkoiluun
Tilavuus on yksi ensimmäisistä päätöksistä ulkokylmälaatikkoa valittaessa, ja oikea koko riippuu suoraan henkilömäärästä, matkan kestosta ja siitä, onko juomien tai ruoan säilytys etusijalla.
- 20-35 litraa: Sopii 1-2 hengelle päiväretkelle tai yöpymisleirille. Kevyt ja helppo kuljettaa yksin.
- 35-55 litraa: Suosituin valikoima perheille ja 3-5 hengen ryhmille. Hoitaa viikonloppumatkan mukavasti tehokkaalla pakkaamisella.
- 55-75 litraa: Ihanteellinen pitkille leirintämatkoille, kalastusretkille tai ryhmille, jotka tarvitsevat yli 3 päivää kylmää ruokaa.
- 75 litraa ja enemmän: Kaupalliset ja expedition-luokan jäähdyttimet ammattioppaille, catering-operaatioihin tai perusleirin huoltoon vähintään viikon ajan.
Käytännön vinkki: suunnilleen 30 % jäähdyttimen kapasiteetista tulisi varata jäälle tai jääpakkauksille saavuttaaksesi mitoitettu suorituskyky. 60 litran jäähdytin tarjoaa siis noin 42 litraa käyttökelpoista säilytystilaa oikein jäätyneenä. Jääkaapin esijäähdyttäminen jäillä tai jääpussilla 30 minuuttia ennen pakkaamista vähentää merkittävästi alkuperäistä lämpökuormitusta ja pidentää jään käyttöikää.
Kuinka saada paras suorituskyky mistä tahansa ulkoilmajäähdyttimestä
Jopa paras rotomolding-jäähdytyslaatikko toimii huonommin, kun sitä käytetään väärin. Seuraavat käytännöt koskevat sekä rotomuotti- että ruiskumuottijäähdytinlaatikoita ja voivat merkittävästi pidentää jään käyttöikää:
- Esijäähdytä jäähdytin: Lataa jääpussi tyhjään jäähdyttimeen vähintään tuntia ennen pakkaamista. Tämä poistaa lämpömassan lämpimästä muovista ja vaahdosta, joten todellisen jään ei tarvitse tehdä tätä työtä.
- Pakkaa kerroksittain: Aseta raskaammat esineet ja peitä jäätä pohjalle. Lado ruokaa ja juomaa kerroksittain päälle murskatun jään täyttöaukot. Lohkojää kestää huomattavasti kauemmin kuin kuutiojää.
- Minimoi kannen aukot: Jokainen kannen aukko tuo lämmintä ilmaa. Käytä erillistä pienempää jäähdytintä juomille, joihin pääset usein käsiksi, ja varaa pääjäähdytin harvemmin avatuille ruoille.
- Pidä jäähdytin varjossa: Suora auringonpaiste voi nostaa kylmälaukun ulkopinnan lämpötilaa 20-30 astetta , mikä lisää dramaattisesti lämmönsiirtonopeutta seinien läpi eristyksen laadusta riippumatta.
- Älä tyhjennä sulamisvettä ennenaikaisesti: Kylmä vesi on tehokas eristysaine. Sulamisveden pidättäminen jään ympärillä auttaa hidastamaan sulamista. Tyhjennä vain, kun veden pinta uhkaa upottaa elintarvikkeet.
- Käytä jääpakkauksia lohkojään rinnalla: Uudelleenkäytettävät jääpakkaukset täydentävät jääpalaa lisäämättä sulamisvettä. Geelipohjaiset pakkaukset, joiden lämpötila on miinus 18 celsiusastetta, pidentävät kylmää ikkunaa matkan viimeisessä vaiheessa, kun luonnonjää on lähes lopussa.
Oikean valinnan tekeminen kiertomuovauksen ja ruiskumuotin välillä
Rotomolding-jäähdytyslaatikon ja ruiskumuottijäähdytyslaatikon välinen päätös on viime kädessä kysymys tuotteen sovittamisesta sille asetettuun todelliseen kysyntään. Premiumin maksaminen rotomolded-jäähdyttimestä, kun käyttötapasi on lauantai-iltapäivä rannalla, on huono arvo. Edullisen ruiskumuotin jäähdyttimen valitseminen viikon pituiselle kalastusretkelle valmistautuu epäonnistumiseen.
Suorat puitteet päätökselle:
- Jos tarvitset kylmää säilytystä pidemmälle 3 päivää , kohtaavat kovaa käsittelyä tai työskentelet ammattimaisissa ulkotiloissa, rotomolding kylmälaatikko on sopiva investointi
- Jos matkasi ovat 1-2 päivää , jäähdyttimesi kulkee kevyesti ja budjetti on ensisijainen näkökohta, laadukas ruiskumuottijäähdytin tarjoaa erinomaisen vastineen
- Sekakäyttöön sekä satunnaisille että vaativille matkoille, 35–55 litran keskitason rotomolding-jäähdytin tarjoaa parhaan suorituskyvyn ja kustannusten tasapainon usean vuoden omistusjakson aikana.
Hanki tehokkaat ulkojäähdytyslaatikot kokeneelta valmistajalta
Jälleenmyyjille, jakelijoille ja brändeille, jotka haluavat hankkia ulkokylmälaatikoita mittakaavassa, valitsemasi valmistuskumppani määrittää jokaisen asiakkaasi saavuttavan yksikön laadun, johdonmukaisuuden ja suorituskyvyn. Työskentely suoraan tehtaan kanssa, joka käyttää sekä rotaatiomuovauksen että ruiskupuristuksen tuotantolinjoja, antaa sinulle joustavuuden sovittaa valmistusmenetelmä kohdemarkkinoihisi ja hintapisteellesi tinkimättä tuotteen eheydestä.
Vaatii valikoimasi premium rotomolding-jäähdytyslaatikot Vakaville ulkoilualan ammattilaisille suunniteltuja tai kilpailukykyisesti hinnoiteltuja vapaa-ajan kuluttajamarkkinoille suunniteltuja ruiskuvalumuottien jäähdytyslaatikoita, hankinnat valmistajalta, jolla on todistettu asiantuntemus molemmista prosesseista, varmistavat, että saat tuotteet, jotka toimivat määritellyllä tavalla ja edustavat brändiäsi luotettavasti alalla.
Jos arvioit ulkokylmälaatikoiden toimittajia OEM- tai omien merkkien tuotantoa varten, harkitse suorituskykytestitietojen pyytämistä, mukaan lukien jäänpidätysarvot, seinämän paksuusmittaukset ja materiaalisertifikaatit tuotenäytteiden ohella. Nämä datapisteet erottavat valmistajat, jotka ymmärtävät viileämmän suorituskyvyn, niistä, jotka yksinkertaisesti tuottavat ulkoisen ulkonäön mukaan.
Ota yhteyttä jo tänään keskustellaksesi ulkokylmälaatikon hankintavaatimuksista, pyydä näytteitä tai tutustu kohdemarkkinoillesi räätälöityihin suunnittelu- ja tuotemerkkivaihtoehtoihin.


 EN



 No. 6, Guantong Road, South Zone, Xiaocaoe Town Industrial Park, Ningbo, Zhejiang, Kiina
 +86 13736107260